Die drei häufigsten Ausfälle von Präzisionslinearführungen – vollständige Ursachen- und Lösungsanalyse
04.08.2026
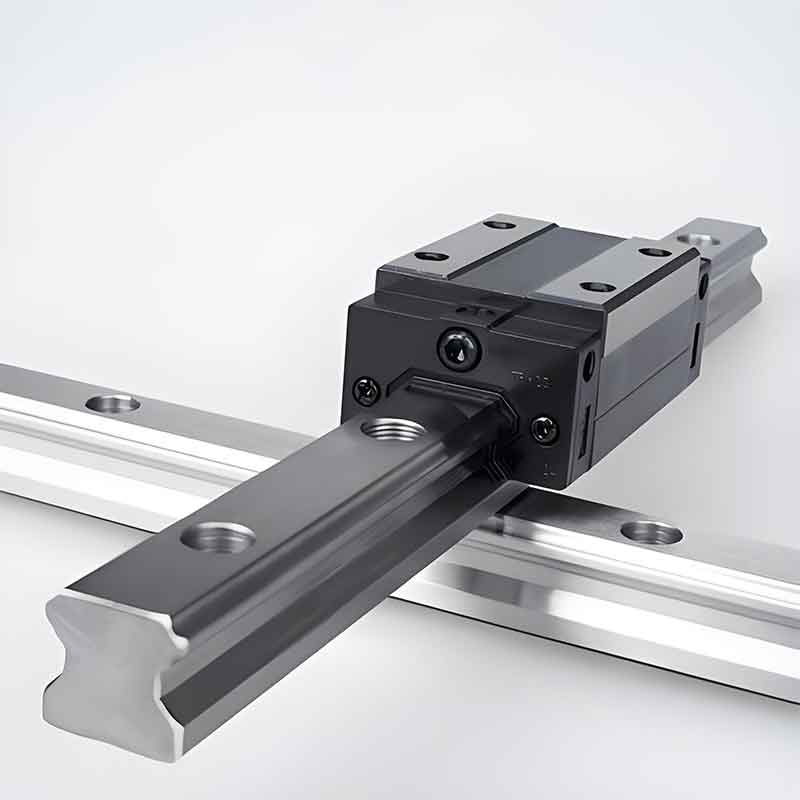
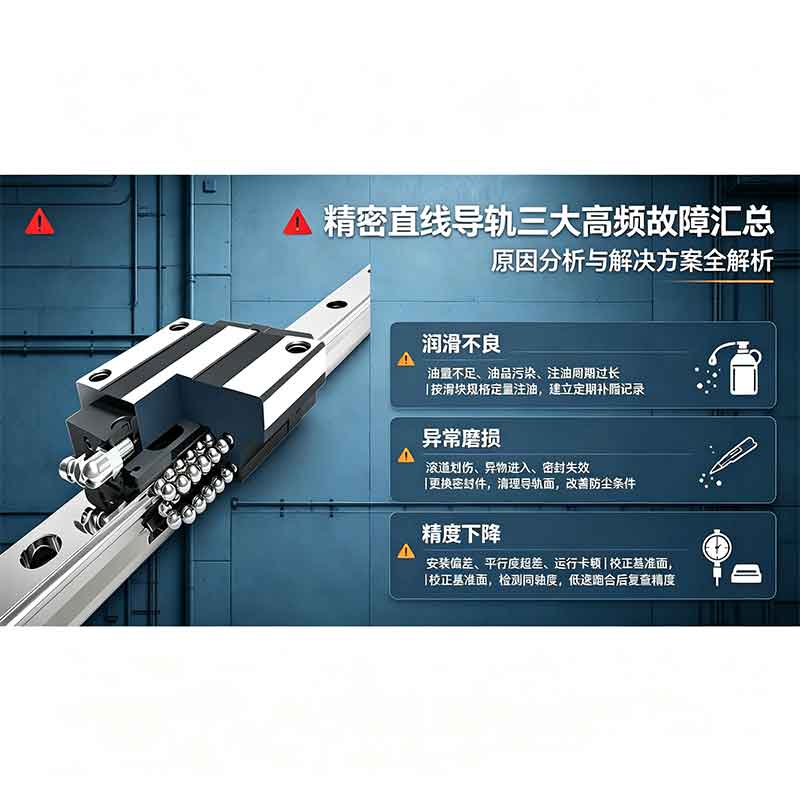
Mit der beschleunigten Modernisierung automatisierter Anlagen, CNC-Maschinen, Halbleiter- und Kraftwerke nimmt der Einsatz von Präzisionslinearführungen als wichtige Antriebskomponenten ständig zu. Im langfristigen Serienbetrieb kommt es bei Führungen häufig zu Defekten wie Dellen an den Laufbahnen, herausfallenden Kugeln und Rissen an den Abschlussdeckeln und Dichtungselementen. Diese Fehler verringern nicht nur die Positioniergenauigkeit der Anlage, sondern verkürzen auch die Gesamtlebensdauer der Maschine erheblich.
Basierend auf jahrelanger Kundendiensterfahrung und realen Testdaten hat CRK die drei häufigsten Arten von Führungsfehlern zusammengefasst, ihre Grundursachen identifiziert und standardisierte Lösungen und vorbeugende Maßnahmen entwickelt. Dieses Material hilft Geräteherstellern und Reparaturpersonal, Fehler schnell zu diagnostizieren und die Lebensdauer von Führungen zu verlängern.
I. Fehlfunktion: Ständige Dellen an den Laufbahnen, Risse und Zerstörung der Kugeln im Schlitten
Ursachen:
Überlast und exzentrische Belastung: Die tatsächliche Belastung und die dynamischen Stoßkräfte übersteigen die statischen und dynamischen Tragzahlen des Wagens. Die Kugeln überschreiten die zulässigen Belastungsgrenzen, es kommt zu plastischer Verformung, es bilden sich Dellen auf den Laufbahnen und die Kugeln werden zerstört. Einseitige Belastungen und übermäßige Kippmomente erhöhen die lokale Spannungskonzentration zusätzlich.
Mangelnde Schmierung oder falsche Wahl des Schmiermittels: Unzureichende Schmierung, zu lange Schmierintervalle, die Verwendung inkompatibler oder minderwertiger Schmiermittel führen dazu, dass zwischen Laufbahn und Kugeln kein stabiler Ölfilm vorhanden ist, es zu Trockenreibung und beschleunigtem Ermüdungsversagen des Metalls kommt.
Staub und Metallspäne gelangen in den Wagen: Bei der Bearbeitung entstehende Späne und Stäube dringen durch die Dichtspalte in die Umlaufkanäle ein. Zwischen der Laufbahn und den Kugeln bleiben feste Partikel hängen, die bei längerem Rollen zu Dellen führen.
Lösungen:
Optimierung der Wahl der Standardgröße: Ersatz durch eine Führung einer größeren Standardgröße (z. B. von der 20. auf die 25. Standardgröße) oder Erhöhung der Anzahl der Schlitten zur Lastverteilung; Anpassung der Installationsstruktur der Geräte, um eine einseitige Belastung zu vermeiden.
Rationierung von Schmiermitteln: Ersatz durch spezielles Hochleistungsschmiermittel für Führungen, Erhöhung des Volumens der einmaligen Schmiermittelversorgung, Verkürzung der Wartungsintervalle; Installation einer automatischen Zentralschmieranlage.
Stärkung des Schutzes vor Verschmutzung: Einbau von verdickten zweilippendichtenden Endkappen, Einbau von externen Teleskopschutzabdeckungen und Metallspänesammlern, regelmäßige Reinigung der Oberfläche der Führungen von Verunreinigungen.
II. Störung: Kugeln fallen heraus und das Umlaufsystem wird während des Schlittenbetriebs zerstört
Ursachen:
Langfristige Überlastung und hochfrequente Stoßbelastungen führen zum Ermüdungsversagen der Kugeln und des Käfigs.
In die Zirkulationskanäle eindringende Späne zerkratzen die Kugeln, wodurch diese verschleißen und versagen.
Wenn die Ebenheit der Montagefläche und die Parallelität der Führungen nicht eingehalten werden, kommt es während des Betriebs zum Auftreten eines konstanten seitlichen Moments, zu einem Ungleichgewicht der Kräfte im Inneren des Schlittens, zur Verformung und Zerstörung des Käfigs, wodurch die Kugeln ihre Zurückhaltung verlieren und herausfallen.
Eine unzureichende Schmierung beschleunigt den Wälzverschleiß, es kommt zu Lochfraß und Abblättern auf der Oberfläche der Kugeln, was dazu führt, dass die Kugeln den Umlaufkreislauf verlassen.
Lösungen:
Neuberechnung der Belastungen der Geräte, Reduzierung von Stoßbelastungen, Auswahl von Führungen mit entsprechender Vorspannung.
Neukalibrierung der Montagesockel, Überprüfung der Parallelität der Führungen mittels Messuhr, diagonales Anziehen der Schrauben mit genormtem Drehmoment, Eliminierung von Zwangsmontagen.
Regelmäßige Demontage und Reinigung des Schlittens, Austausch verschlissener Separatoren, um eine vollständige zyklische Schmierung in allen Betriebsphasen sicherzustellen.
III. Fehler: Verformung, Rissbildung und Zerstörung der Endkappen und Dichtungselemente des Wagens
Ursachen:
Verstoß gegen die Montagetechnik: Nach der Montage der Führung kommt es zu einer einseitigen Belastung, der Wagenkörper wird ständig auf Scherung beansprucht, Kunststoff-Endkappen und Dichtungsplatten werden mit der Zeit durch Ermüdung zerstört. Auch äußere Erschütterungen beim Transport und bei der Justierung von Geräten können die Dichtungselemente beschädigen.
Belastung durch aggressive Umgebungen und Verstopfung: Eindringen von Staub und Kühlmittel sowie Austrocknung und Verklumpung des Schmiermittels führen zur Verstopfung der Kugelrückführungskanäle, einem starken Anstieg des Bewegungswiderstands und einer Verformung der Endkappen unter Druck.
Einwirkung von hohen Temperaturen und leicht aggressiven Umgebungen: Unter solchen Bedingungen unterliegen Standard-Dichtelemente aus Kunststoff einer Alterung und Versprödung und ihre Verschleißfestigkeit nimmt deutlich ab.
Lösungen:
Die Installation muss von qualifiziertem Fachpersonal mit Kalibrierung der Montagesockel durchgeführt werden, wobei ein erzwungenes Drücken des Schlittens ausgeschlossen ist; Sorgen Sie beim Transport der Ausrüstung für Schutz vor äußeren Stößen.
Installation von verstärkten Doppelschicht-Dichtungssätzen mit erhöhter Korrosionsbeständigkeit, angepasst an staubige und feuchte Produktionsumgebungen; die Verwendung spezieller Schmierstoffe für Hoch- und Tieftemperaturbedingungen mit zunehmender Schmierhäufigkeit.
Regelmäßige Überwachung des Zustands von Endkappen und Dichtungsplatten, rechtzeitiger Austausch bei kleinsten Rissen, um ein sekundäres Eindringen von Verunreinigungen in den Wagen zu verhindern.